
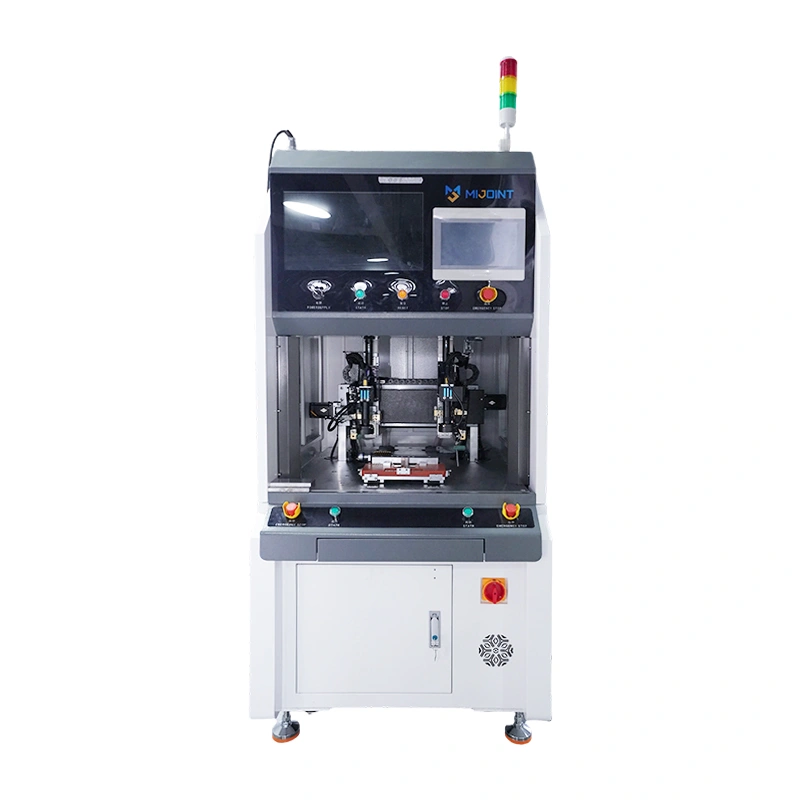
في تصنيع الإلكترونيات عالية السرعة، اختيار المناسبآلة لحام مقاومة لتجميع الموصلاتأمر حاسم للقضاء على عنق الزجاجة في اللحام التقليدي. مع تقلص الموصلات وارتفاع متطلبات الأداء لخوادم الذكاء الاصطناعي، ووحدات الإدخال/الإخراج للسيارات، والاتصالات عالية التردد، يحتاج المصنعون إلى حلول دقيقة وموثوقة وقابلة للتوسع. يستكشف هذا الدليل الشامل كيفية اختيار نظام اللحام المقاوم المثالي لتحسين سلامة الإشارة، والقوة الميكانيكية، وكفاءة الإنتاج.
ما هي آلة اللحام بالمقاومة لتجميع الموصلات؟
Aآلة لحام مقاومة لتجميع الموصلاتهو نظام تصنيع عالي الدقة مصمم لربط الأسلاك الدقيقة، أو كابلات التوين محورية عالية السرعة (توينأكس)، أو خطوط الميكرو-كوكسيل مباشرة إلى أطراف الموصلات وبطاقات المجاديف. على عكس أنظمة اللحام القياسية المستخدمة في الصناعات الثقيلة، يعمل اللحام بمقاومة الموصلات على نطاق دقيق. يستخدم الحرارة المحلية والقوة الميكانيكية لإنشاء روابط الحالة الصلبة أو الاندماج بين المواد الحساسة. نظرا لأن العملية لا تدخل سبائك لحام أجنبية، فإن الوصلة الناتجة تحافظ على التوصيل النقي والممانعة المنخفضة للمعادن الأساسية، وهو أمر حاسم لنقل الإشارات عالية التردد وعرض النطاق الترددي العالي.
تدمج آلات اللحام المقاومة الحديثة أنظمة تحكم إلكترونية متقدمة لتنظيم طاقة اللحام بدقة قصوى. تستخدم الأنظمة عالية الأداء تقنية التسخين النبضي، حيث يتم التحكم بدقة في جهد الخرج وعرض النبضة وضغط اللحام عبر أنظمة تغذية راجعة مغلقة. تراقب حساسات التيار المدمجة وآليات استشعار الضغط المتقدمة الخصائص الفيزيائية لكل مفصل في الوقت الحقيقي. يضمن ذلك تصريف التيار الكهربائي فقط في الظروف الهيكلية المطلوبة بالضبط، مما يمنع حدوث عيوب على نطاق دقيق.
هذه الآلات متخصصة للغاية في التعامل مع قطع العمل الدقيقة دون التسبب في تدهور حراري للبلاستيك المحيط أو أغلفة موصلات البوليمر السائل (LCP) أو عزل الكابلات. يمكن للنظام الأعلى لحام أسلاك فائقة الدقة المطلية بالمينا، والموصلات الدقيقة المحورية، والطرفات الدقيقة بأقطار أو سماكات تتراوح بين 0.02 مم إلى 0.30 مم. تجعلها هذه القدرة لا غنى عنها في إنتاج الوصلات عالية الكثافة بكميات كبيرة، بما في ذلك واجهات الإدخال/الإخراج عالية السرعة، وموصلات اللوحة الخلفية، وأطراف مستشعرات السيارات من الجيل القادم.
أي مكونات الموصل والكابلات يمكن لحامها بالمقاومة؟
اللحام بالمقاومة متعدد الاستخدامات للغاية، لكنه يتألق حقا عند تطبيقه على المكونات عالية التردد والكثافة العالية التي لا تتحمل التعرض الحراري المطول للحام التقليدي. في الإلكترونيات الحديثة، تستخدم هذه العملية على نطاق واسع لربط أسلاك السبائك المطلية بالنحاس والنحاس والبرونز والفضة مباشرة بأطراف موصلات مطلية بالذهب أو القصدير. نظرا لأن حرارة اللحام تتركز فقط عند واجهة التلامس لجزء من الثانية، تبقى العزل المحيط والأغلفة البلاستيكية سليمة تماما.
المكونات والتجميعات الأكثر شيوعا التي تستفيد من هذه التقنية تشمل:
- تجميعات الكابلات عالية السرعة (DACs):كابلات النحاس المتصل المباشر (DAC)، بما في ذلك 400G/800G/1.6T OSFP، QSFP-DD، SFP-DD، ومجموعات كابلات توينأكس PCIe Gen 5/6. اللحام المباشر للموصلات على بطاقة مضرب لوحة الدوائر المطبوعة يضمن فقدان إدخال وإرجاع أدنى قدر الأدنى.
- المحطات الطرفية المختومة بدقة والوصلات الدقيقة:موصلات لوحة إلى لوحة ذات نغمة دقيقة، موصلات دوائر مطبوعة مرنة (FPC)، رؤوس دبابيس دقيقة، وكتل طرفية عالية الكثافة حيث يكون الفضاء الميكانيكي محدودا للغاية.
- أحزمة وأجهزة الاستشعار للسيارات:موصلات الإدخال/الإخراج عالية الاهتزاز، وأطراف رادار/مستشعرات ليدار للسيارات، ووصلات سلكية قوية تتطلب استقرارا حراريا وميكانيكيا فائقا في ظروف التشغيل القاسية.
من خلال استخدام الربط المعدني المباشر بين المعدن، يلغي المصنعون الوزن الإضافي، والحجم، والمقاومة الكهربائية لسبائك اللحام. ينتج عن ذلك اتصالات عالية الموثوقية ومنخفضة المقاومة تلبي معايير سلامة الإشارة الصارمة لمراكز بيانات الذكاء الاصطناعي وأنظمة سلامة السيارات.
كيف يعمل اللحام بالمقاومة في إنتاج الموصلات
تعتمد الفيزياء الأساسية للحام بالمقاومة على قانون جول، الذي ينص على أن الحرارة الناتجة تتناسب طرديا مع مربع تيار اللحام، والمقاومة الكهربائية لواجهة التلامس، ومدة تدفق التيار. في تجميع الموصلات، تقوم أقطاب الآلة بتثبيت موصل الكابل وطرف الموصل معا تحت قوة ميكانيكية دقيقة. يقوم هذا التثبيت بتثبيت مقاومة التلامس عند واجهة المفصل ويضمن مسارا كهربائيا ثابتا.
بمجرد الوصول إلى قوة التثبيت المحددة، يطلق متحكم الجهاز نبضة كهربائية عالية التيار ومنخفضة الجهد عبر الأقطاب. نظرا لأن مقاومة التلامس بين السلك والطرف أعلى بكثير من مقاومة الأقطاب نفسها، يتم توليد حرارة موضعي فورا عند الواجهة. تقوم هذه الحرارة بتليين أو إذابة المعادن المجاورة، بينما القوة المستمرة للأقطاب الكهربائية تضغط المواد معا لتشكيل كتلة لحام صلبة.
تحدث العملية بأكملها في غضون أجزاء من الثانية. هذا الوقت السريع جدا هو سر حماية أغلفة الموصلات الحساسة للحرارة. يتم توليد الحرارة وتبددها بسرعة كبيرة بحيث لا يكون لديها وقت للانتقال عبر السلك لإذابة العزل أو تشوه جسم الموصل البلاستيكي. والنتيجة هي وصلة نظيفة عالية التوصيل مع منطقة متأثرة بالحرارة (HAZ) قليلة، تحافظ على الهندسة الفيزيائية الدقيقة اللازمة للحفاظ على المقاومة المميزة.
المعايير الرئيسية التي تؤثر على جودة اللحام
تحقيق جودة لحام متسقة في إنتاج الموصلات عالية السرعة يتطلب تحكما دقيقا في عدة معايير فيزيائية مترابطة:
- تيار اللحام وسعة الجهد:لتركيب الموصل الدقيق، يجب ضبط سعة النبضة على خطوات دقيقة — غالبا بدقة دقيقة تصل إلى 0.01 فولت ضمن نطاق 0.01 فولت إلى 1.99 فولت. إذا كان الجهد منخفضا قليلا، فإن الوصلة تعاني من التصاق ضعيف؛ إذا كان ارتفاعا جدا، فسيسبب طردا للمادة، أو شررا، أو تشوه شديد في المحطة.
- عرض نبضة اللحام (المدة):هذا يحدد مدة تطبيق الطاقة الكهربائية على الوصلة. في تطبيقات الأسلاك الدقيقة وأجهزة التويناكس، يقاس هذا بالملي ثانية، عادة ما يتراوح من 0 إلى 29.9 مللي ثانية بدقة 0.1 مللي ثانية. نظرا لأن مواد الطلاء المختلفة (مثل الذهب أو القصدير أو النيكل) لها موصلات حرارية ونقاط انصهار مختلفة، يجب تخصيص عرض النبضة لضمان إزاحة أو صهار الطلاء دون حرق المعدن الأساسي الأساسي.
- قوة الأقطاب الكهربائية (الضغط):الضغط الميكانيكي المناسب ضروري لكسر أكاسيد السطح، وتسطيح خشونة السطح المجهري، ومنع الفجوات الهوائية التي تسبب القوس الكهربائي. تستخدم آلات اللحام بالمقاومة المتقدمة حساسات ضغط عالية الدقة لضمان أن النبضة الكهربائية لا تفعل إلا عندما تكون القوة الميكانيكية داخل النافذة المستهدفة. القوة المتسقة طوال دورة اللحام تمنع الرش وتضمن سمكا موحدا للحام.
كيفية اختيار آلة اللحام بالمقاومة المناسبة
عند تقييمآلة لحام مقاومة لتجميع الموصلات، يجب أن تكون خطوتك الأولى هي تحليلمواصفات الأسلاك والمواد. إذا كان إنتاجك يتضمن كابلات محورية فائقة الدقة (حتى 44 AWG) أو كابلات ثنائية المحور تتطلب لحاما مباشرا لبطاقات المجداف، فأنت بحاجة إلى آلة لحام بأسلاك دقيقة متخصصة. تأكد من أن النظام يتميز بتنظيم طاقة عالي الدقة وقدرات تسخين بالنبضات للتعامل مع سبائك النحاس الحساسة دون التسبب في احتراق الأسلاك.
بعد ذلك، قم بتقييممتطلبات الطاقة والتحكممن بيئة الإنتاج الخاصة بك. يجب أن توفر الآلة الموثوقة مصدر طاقة مستقر وقوة نبضية قصوى قوية لضمان قدرتها على التعامل مع سماكات المواد المختلفة. ابحث عن وحدة تحكم توفر تغذية راجعة مغلقة، تتيح تعديلات الوقت الحقيقي لتقلبات الجهد والتيار للحفاظ على اتساق الطاقة الناتج تماما من اللحام الأول حتى المليون.
لمساعدتك في تقييم احتياجات معداتك، يوضح الجدول أدناه المواصفات الفنية القياسية لنظام لحام مقاوم شبه آلي عالي الأداء بمحطة واحدة مصمم للموصلات الدقيقة والكابلات عالية السرعة:
| مواصفات المعدات | تفاصيل المعلمات |
|---|---|
| أقصى قدرة نبضة خرج | 540 VA |
| عرض نبضة اللحام | 0–29.9 مللي ثانية (الدقة 0.1 مللي ثانية) |
| سعة النبضة الرئيسية | 0.01–1.99 فولت (الدقة 0.01 فولت) |
| قطر السلك/الموصل القابل للحام | Ø 0.02–0.30 مم |
| وضع التحكم | يدوي / أوتوماتيكي |
| أبعاد محطة اللحام | 90 × 90 مم |
| طريقة التسخين | تسخين النبضات |
| مصدر الطاقة | AC 220 V |
| أبعاد المعدات | L 620 × W 600 × H 1,600 مم (باستثناء الشاشة) |
وأخيرا، اعتبرالبصمة المادية وقابلية التوسعمن المعدات. إذا كنت تدير أرضية إنتاج مرنة، فإن التصميم المستقل من نوع الأرضية مفيد للغاية. هذا يسمح لك بنشر الجهاز كمحطة عمل يدوية في البداية، ثم دمج نفس وحدة اللحام بالضبط في خط إنتاج آلي متعدد المحطات عندما يزداد حجم العمليات.
حلول لحام يدوية، شبه أوتوماتيكية، وآلية بالكامل
اختيار المستوى المناسب من الأتمتة يعتمد على حجم الإنتاج لديك، ومزيج المنتجات، وتكاليف العمالة.
محطات اللحام اليدوي
تعد محطات اللحام اليدوي فعالة للغاية في مختبرات البحث والتطوير، والنمذجة الأولية، وتجميع الموصلات منخفضة الحجم وعالية الخلط. تسمح هذه الأنظمة للمشغلين بوضع تكوينات الأسلاك المعقدة يدويا تحت المجهر، مما يجعلها مثالية للتجميعات المخصصة للغاية أو منخفضة المدى حيث تكون الأدوات الآلية مكلفة.
الحلول شبه الآلية
لخطوط الإنتاج المتنامية، توفر الحلول شبه الأوتوماتيكية — مثل آلة لحام المقاومة ذات المحطة الواحدة — توازنا استثنائيا بين التكلفة والكفاءة. تتميز هذه الأنظمة بتصميم أرضي مدمج مع محطة لحام مخصصة (على سبيل المثال، محطة بحجم 90 × 90 مم). يقوم المشغل بتحميل الموصل والسلك يدويا في التركيبة، وتتولى الآلة تلقائيا عمليات التثبيت، واستشعار الضغط، والتسخين الدقيق للنبضات، ومراقبة التيار في الوقت الحقيقي، مما يقلل بشكل كبير من الخطأ البشري.
سير العمل النموذجي لمحطة شبه آلية يتبع هذا التسلسل:
تحميل يدوي → تثبيت دقيق للحساس → لحام التسخين النبضي → فحص آلي للجودة
خطوط التجميع الأوتوماتيكية بالكامل
بالنسبة لتصنيع الوصلات الجماعية عالية الحجم من الجيل الجديد (مثل تجميعات كابلات OSFP أو CDFP)، تعد خطوط التجميع الأوتوماتيكية بالكامل المعيار الذهبي. تدمج هذه الأنظمة المتقدمة عدة عمليات معقدة في تدفق مستمر واحد. تقوم بتغذية المواد الخام، وتجري إزالة الليزر، وتنفذ محاذاة موجهة بالرؤية، وتقوم بلحام مقاومة عالية الدقة، وتقوم بفحص بصري آلي بنسبة 100٪، وتعبئ المنتجات النهائية. يقلل هذا المستوى من الأتمتة من التدخل البشري، ويخفض أوقات الدورة إلى 0.8 إلى 1.0 ثانية لكل وحدة، ويضمن تكرارا لا تشوبه شائبة.
مقارنة مستويات الأتمتة
لمساعدتك في تحديد الأنسب لمنشأة التصنيع الخاصة بك، يقارن الجدول أدناه الخصائص الرئيسية لحلول اللحام اليدوي وشبه الأوتوماتيكي والآلي بالكامل للحام المقاوم للموصلات والكابلات عالية السرعة:
| الميزة / المقياس | محطات اللحام اليدوي | الحلول شبه الآلية | خطوط التجميع الأوتوماتيكية بالكامل |
|---|---|---|---|
| حجم الإنتاج | Low (البحث والتطوير، النمذجة الأولية، دفعات صغيرة) | متوسط إلى عالي (خطوط إنتاج متوسعة) | الإنتاج الضخم جدا (الإنتاج الضخم) |
| متوسط زمن الدورة | بطيء (يعتمد بشكل كبير على مهارة المشغل) | الدورات المتوسطة (الدورات التي يتم التحكم بها بواسطة الآلة بشكل منتظم) | فائقة السرعة (0.8 إلى 1.0 ثانية لكل وحدة) |
| مشاركة المشغلين | الوضع العالي (الوضع اليدوي، التثبيت، والإطلاق) | المتوسط (تحميل وتفريغ يدوي للتركيبات) | الحد الأدنى (تشغيل بدون مراقبة، تغذية المواد الآلي) |
| اتساق الجودة | متغير (يعتمد على المؤثر) | عالي (التثبيت الآلي ومعلمات النبض) | مرتفع جدا (توجيه بصري و100٪ من الإصابة البصرية) |
| التتبع | محدود (تسجيل يدوي) | جيد (مراقبة التيار في الوقت الحقيقي والحساسات) | كامل (تكامل MES كامل، بيانات مفاصل فردية) |
| الاستثمار الأولي | منخفض | معتدل | عالي |
| أفضل التطبيقات الملاءمة | نماذج أولية مخصصة للكابل عالي السرعة، موصلات فضاء منخفضة الحجم | أطراف مستشعرات السيارات، موصلات الإدخال/الإخراج الدقيقة، كتل الطرفيات متوسطة الحجم | تجميعات كابلات OSFP بسعة 800G/1.6T، QSFP-DD، PCIe Gen 5/6 DAC twinax |
عيوب اللحام الشائعة والحلول
حتى مع الآلات عالية الجودة، يمكن أن يؤدي انحراف العمليات أحيانا إلى حدوث عيوب إذا لم تتم مراقبة المعايير. يوضح الجدول أدناه أكثر العيوب شيوعا في لحام الموصلات، وأسبابها الجذرية، والحلول الموصى بها:
| العيب الشائع | السبب الجذري | الحل الموصى به |
|---|---|---|
| اللحام الافتراضي / الوصلات الضعيفة | انخفاض حرارة الإدخال أو ضغط الأقطاب غير كاف. | زد عرض النبضة أو اضبط قوة الأقطاب لكسر أكاسيد السطح. |
| احتراق من خلال الاختبار / انقطاع الأسلاك | كثافة طاقة مفرطة أو رؤوس الأقطاب غير محاذاة. | سعة نبضة أقل بخطوات 0.01 فولت؛ فحص وإعادة محاذاة رؤوس الأقطاب. |
| الشرر / رش المواد | رؤوس الأقطاب الملوثة أو تفريغ التيار المبكر. | تنظيف الأقطاب الكهربائية بانتظام؛ تحقق من عتبة حساس الضغط قبل الإطلاق. |
اللحام الافتراضي أو الوصلات الضعيفة
هذه مشكلة شائعة عندما يبدو موصل الكابل وطرف الموصل متصلين لكن منفصلين تحت ضغط ميكانيكي طفيف. عادة ما يكون ذلك ناتجا عن نقص ضغط الحرارة أو ضغط الأقطاب الكهربائي المنخفض الذي يفشل في اختراق الأكاسيد السطحية على الطرف المطلي. الحل هو زيادة عرض النبضة قليلا أو تعديل قوة القطب لتثبيت مقاومة التلامس.
احتراق أو انقطاع الأسلاك
يحدث هذا كثيرا عند العمل مع أسلاك التوأين فائقة الدقة أو الأسلاك الدقيقة المحورية تحت 0.1 مم. يحدث هذا عندما تكون كثافة الطاقة عالية جدا أو عندما تكون أطراف الأقطاب غير محاذاة، مما يتركز الحرارة في منطقة صغيرة جدا. لحل هذه المشكلة، يجب عليك خفض سعة النبضة الرئيسية باستخدام تعديلات دقيقة (مثل خطوات 0.01 فولت) وفحص أطراف الأقطاب بحثا عن تآكل أو انحراف في المحاذاة.
الشرر أو رش المواد
هذا العيب يمكن أن يتلف مكونات الموصلات الحساسة، ويذيب الهياكل البلاستيكية المجاورة، ويلوث منطقة اللحام. عادة ما يتم تفعيل ذلك بتفريغ التيار قبل أن تثبت الأقطاب الكهربائية قطعة العمل بالكامل، أو عن طريق مؤكسد أطراف الأقطاب. تطبيق جهاز مزود بحساس ضغط مدمج يمنع النظام من إطلاق النار المبكر، بينما يحافظ بروتوكول تنظيف وضمادة الأقطاب الكهربائي المنتظم على نظافة الأسطح التلامسية.
فحص اللحام وتتبع الجودة
في الصناعات الحيوية مثل تصنيع السيارات وبنية خوادم الذكاء الاصطناعي، يمكن أن يؤدي عطل وصلة موصل واحدة إلى توقف كارثي في النظام أو تدهور الإشارة. لذلك، لم يعد الاعتماد على اختبارات التدمير بعد اللحام كافيا. أنظمة اللحام المقاومة عالية الأداء تدمجالمراقبة الكهربائية في الوقت الحقيقيعبر حساسات التيار والجهد المدمجة. تلتقط هذه المستشعرات منحنى الطاقة الديناميكي لكل لحام، وتقارنها ب "الملف الذهبي" المبرمج مسبقا وتحدد أي انحرافات فورا.
لتكمل المراقبة الكهربائية، تتكامل خطوط الإنتاج عالية السرعةأنظمة فحص الرؤية الآلية. باستخدام كاميرات ثنائية أو ثلاثية الأبعاد عالية الدقة، تقوم هذه الأنظمة بفحص الهندسة الفيزيائية لوصلة اللحام مباشرة بعد الدورة. تتحقق من موقع الأسلاك الصحيح على الطرف أو بطاقة المجداف، وتفحص التشوه الزائد، وتقيس ارتفاع اللحام لضمان أن الوصلة تلبي معايير الأبعاد الصارمة قبل انتقال الجزء إلى المحطة التالية.
لتحقيق تصنيع ذكي حقيقي، يجب ربط هذه الأدوات مباشرة بنظام تنفيذ التصنيع (MES) الخاص بك. من خلال دمج بيانات أجهزة الاستشعار ونتائج فحص الرؤية في آلة اللحام مع نظام MES، فإنك تنشئ حلقة تتبع جودة كاملة قائمة على البيانات. كل موصل عالي السرعة ينتج يخصص له ملف تتبع فريد يحتوي على جهد اللحام الدقيق، ومدة النبضة، ومنحنى الضغط، وصور الفحص البصري، مما يمنح عملاءك ثقة كاملة في موثوقية منتجك وسلامة الإشارة.
لماذا تختار Mijoint لأتمتة لحام مقاومة الموصلات
عندما يتعلق الأمر بتجميع الموصلات عالية الدقة،ميجوينتيبرز كشريك رائد عالمي في مجال الأتمتة الاستراتيجية. تأسست شركة Mijoint في عام 2018 في بحيرة سونغشان في دونغقوان، وتتخصص في حلول الأتمتة المخصصة للكابلات عالية السرعة والموصلات وفحص الرؤية ثنائية وثلاثية الأبعاد. تتيح خبرتنا الهندسية العميقة في اللحام المقاوم، واللحام بالليزر، والتجميع عالي الدقة لنا خدمة القادة العالميين في خوادم الذكاء الاصطناعي، ومراكز البيانات، وتصنيع السيارات، والأتمتة الصناعية.
اختيار Mijoint يعني الشراكة مع شركة رائدة في البحث والتطوير. يتكون فريقنا من أكثر من 200 مهندس مخلص—42٪ منهم يحملون منصب مهندس أول—يقودهم خبراء مخضرمون في الصناعة بمتوسط خبرة تبلغ 15 عاما. نقدم تقنيات متطورة تحقق دقة تجميع من فئة آبل تصل إلى 0.01 مم وأوقات دورة فائقة السرعة تتراوح بين 0.8 إلى 1.0 ثانية لكل وحدة. آلات اللحام شبه الأوتوماتيكية ذات المحطة الواحدة مصممة باستشعار ضغط متقدم، وحساسات تيار مدمجة، وتنظيم طاقة عالي الدقة لضمان توصيل وقوة ميكانيكية لا تشوبها شائبة.
في Mijoint، ندرك أن سرعة التصنيع ووقت التشغيل أمران حاسمان لأرباحك. من خلال منشأة متطورة تبلغ مساحتها 45,000 متر مربع، يمكننا تسليم خطوط إنتاج مكررة خلال 45 يوما وخطوط إنتاج مخصصة خلال 75 يوما. علاوة على ذلك، تمتد شبكة خدماتنا العالمية عبر ماليزيا وفيتنام وتايلاند والمكسيك، مدعومة باتفاقية مستوى خدمة صارمة: ضمان استجابة عن بعد لمدة 30 دقيقة، إرسال فني خلال ساعتين، ووصول فني في الموقع على مدار 24 ساعة للحفاظ على سير الإنتاج بسلاسة.
الخاتمة
اختيار آلة اللحام بالمقاومة المناسبة هو قرار حاسم يؤثر مباشرة على الأداء الكهربائي، والسلامة الميكانيكية، ومعدل النقل العام لخط تجميع الموصلات الخاص بك. من خلال تقييم أقطار الأسلاك وطلاء المواد ومتطلبات الطاقة بعناية، يمكنك اختيار نظام يوفر التحكم الدقيق في الطاقة والاستقرار الميكانيكي الذي تتطلبه عمليتك.
الابتعاد عن اللحام اليدوي إلى اللحام بالمقاومة الدقيقة لا يقضي فقط على العيوب الشائعة مثل الوصلات الباردة والأضرار الحرارية، بل يضمن أيضا قدراتك الإنتاجية المستقبلية. سواء كنت بحاجة إلى جهاز مستقل مرن شبه آلي لأطراف دقيقة أو خط تجميع آلي متكامل وعالي السرعة لكابلات 800 جرام OSFP/QSFP-DD twinax، فإن الشراكة مع رائدة في الصناعة مثل Mijoint تضمن بقاء عملية التصنيع عالية الكفاءة والدقة وقابلة للتتبع بالكامل.



