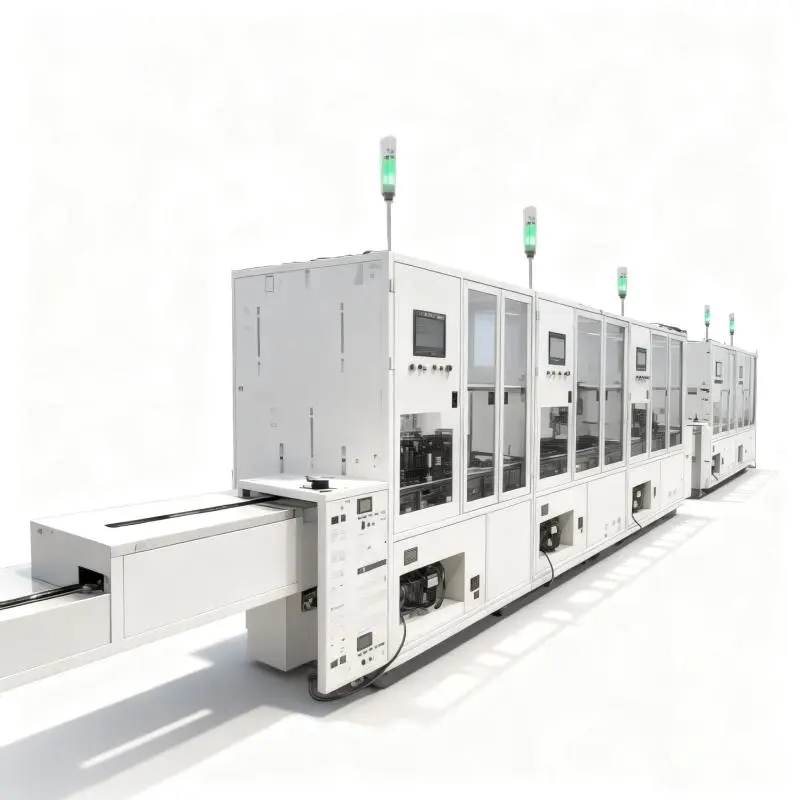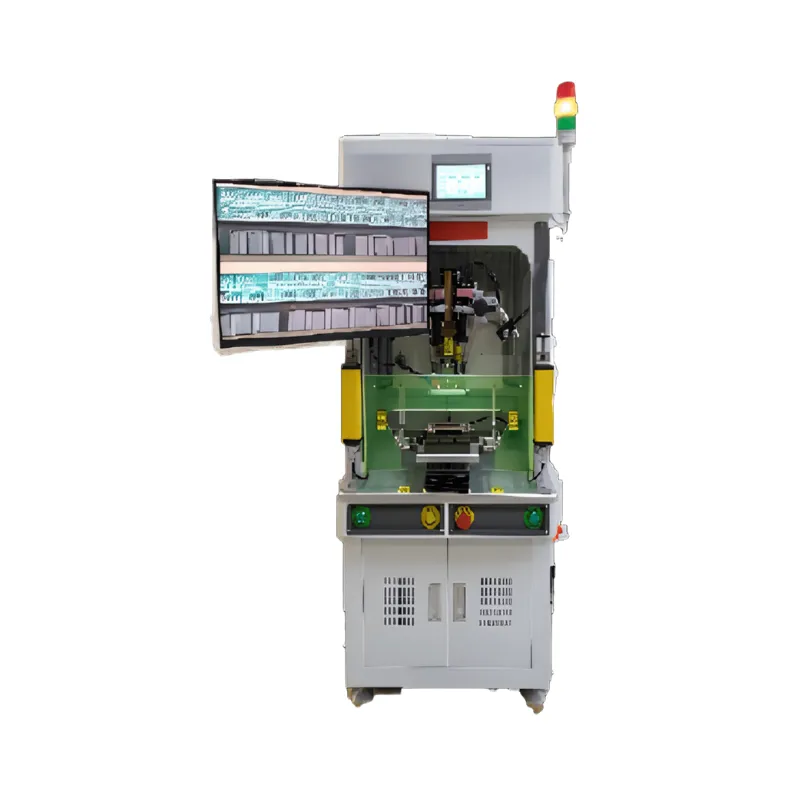
معدات التجميع الآلية تقيس وتتحكم وتحكم على كل شيء تقريبا — دورة بدورة، وحدة بوحدة. السؤال الذي يميز المصانع عالية الأداء عن البقية هو ما إذا كانت تلك البيانات تجمع وتستخدم، أم أنها تتبخر داخل وحدة تحكم كل جهاز. جمع بيانات الآلة لمعدات الأتمتة هو ممارسة التقاط معلمات العملية، وأعداد الإنتاج، ونتائج الفحص، وحالة المعدات تلقائيا، ونقلها إلى نظام مركزي، وتحويلها إلى قرارات. إذا تم تنفيذها بشكل جيد، تحول فترات التوقف غير المخطط لها وقرارات الإدارة العمياء إلى عمليات مراقبة ومتوقعة وتحسن مستمر. يشرح هذا الدليل كيف يعمل، وما هي البيانات التي يجب جمعها، وأي التقنيات تحملها، وكيفية تنفيذها على خط آلي.
ما هو جمع البيانات الآلي؟
جمع بيانات الآلة هو الالتقاط التلقائي للمعلومات التي تولدها معدات الإنتاج — قيم العمليات، سجلات الأحداث، نتائج الجودة، وإشارات الحالة — ونقلها إلى نظام يمكن تخزينها ومشاهدتها وتحليلها فيه. كلمة "تلقائي" تحمل معظم الوزن: تنتقل البيانات من جهاز إلى آخر دون أن يقوم المشغلون بكتابة أي شيء أو تصدير الملفات يدويا أو إعادة ترتيب الأرقام.
يشمل النطاق عدة عائلات بيانات:بيانات العمليات(المعايير التي تتحكم بها كل محطة، مثل درجات الحرارة، الضغوط، والمواقع)،بيانات الإنتاج(العد، أوقات الدورة، حالات الآلة)،بيانات الجودة(نتائج فحص الرؤية، القياسات الكهربائية، قرارات النجاح/الرسوب)، وبيانات صحة المعدات(الإنذارات، الأعطال، وإشارات الحالة التي تنبئ بحدوث فشل). في الخطوط الآلية الحديثة، كل هذا موجود بالفعل داخل نظام التحكم في المعدات — جمع البيانات هو فعل إعطائها مكانا مفيدا للذهاب إليه. على سبيل المثال، خطوط Mijoint الآلية لتحضير الأسلاك مجهزة بمراقبة الفيديو والمراقبة عن بعد كمعيار قياسي، مع تتبع تلقائي لبيانات الإنتاج وواجهة بيانات قياسية للاتصال بنظام MES أو منصة الويب التي طورتها الشركة ذاتيا: مسار الجمع هو جزء من تصميم الجهاز وليس إضافة.
نقاط الألم: توقف غير مخطط له، عدم وجود صيانة تنبؤية، وقرارات إنتاج عمياء
عندما لا يتم جمع بيانات الماكينة، تهيمن ثلاث مشاكل على الحياة اليومية لعملية الإنتاج.
وقت توقف غير مخطط له
بدون بيانات الحالة المستمرة، تظهر مشاكل المعدات عن نفسها بإيقاف الخط. تظل الإشارات والأعطال التي قد تظهر على نظام المراقبة كاتجاهات — مثل محطة تستغرق وقتا أطول تدريجيا في كل دورة، أو عطل متقطع في المستشعر، أو معاملة تنجرف نحو حدودها — غير مرئية حتى تصبح توقفات. وبما أنه لم يتم تسجيل أي شيء، يبدأ التشريح بعد كل انهيار بناء على تخمينات حول ما سبقه.
لا صيانة تنبؤية
الصيانة التنبؤية هي، في جوهرها، ممارسة بيانات: تحتاج إلى سجلات تاريخية لكيفية تصرف الجهاز قبل الأعطال السابقة لكي تتعرف على نفس التواقيع مسبقا. آلة لا تسجل شيئا لا يمكن التنبؤ بها؛ يمكن صيانته فقط على تقويم — مما إما يضيع عمرها في استبدال المكونات مبكرا جدا أو يخاطر بفشل في أجزاء استبدالها متأخرة جدا. المصانع التي لا تحتوي على بيانات المعدات تثبت في كلا الخطأين في نفس الوقت، عبر كل آلة على الأرض.
قرارات الإنتاج العمياء
عندما يقرر المديرون بشأن التوظيف أو الجدولة أو تحسين الكفاءة المفتوحة أو القدرة دون جمع البيانات، فهم يقررون بناء على الانطباعات وتقارير نهاية الوردية المتأخرة. أي محطة تحد فعليا من إنتاج الخط؟ هل الجودة في النوبات الليلية تتغير في الجودة؟ هل ساعدني تغيير وصفة الأمس أم أضر؟ بدون بيانات آلية، يتم حسم هذه الأسئلة بالرأي — وتتوقف برامج التحسين لأن تأثيراتها لا يمكن قياسها.
ما هي البيانات التي يمكن أن تولدها معدات الأتمتة؟
البيانات المتاحة أوسع مما تستغل معظم المصانع. ينتج الخط الآلي المجهز جيدا ما يلي:
- عد الإنتاج وبيانات الدورة.الوحدات المكتملة في كل وردية ولكل ساعة، أوقات الدورة لكل محطة، والمعدل الفعلي مقابل قدرة التصميم — وهو أساس قياس OEE.
- معايير العملية.القيم المسيطر عليها وراء كل وحدة: ملفات درجة حرارة اللحام والضغط، إعدادات إزالة الليزر، أبعاد التشكيل والتقليم — البيانات التي تفسرلماذاالوحدة خرجت كما هي.
- الجودة ونتائج الفحص.نتائج فحص الرؤية، وقيم اختبار الكهرباء مثل قياسات مقاومة التلامس الأربعة أسلاك في كيلفن، وقرارات النجاح/الرسب، كل منها مرتبط بالوحدة والمحطة التي أنتجتها.
- الإنذارات وسجلات الأعطال.ما الذي توقف، ومتى، وبأي رسالة — المادة الخام لتحليل وقت التوقف والصيانة التنبؤية.
- بيانات هوية الوحدة وإمكانية التتبع.السجل لكل وحدة — على سبيل المثال، بيانات الفحص المخزنة مقابل رمز ثنائي الأبعاد معلم بالليزر — الذي يربط كل قياس أعلاه بمنتج محدد.
- الحالة البصرية.مراقبة الفيديو للخط، مفيدة للإشراف الفوري والتشخيص عن بعد.
كمثال ملموس لما تكشفه البيانات المجمعة: خط التجميع المرن B901 من Mijoint مصمم لمعدل استخدام معدات يزيد عن 90٪ وعائد أعلى من 98٪.يمكن لسجلات الإنتاج والجودة أن تساعد في التحقق من هذه الأرقام، وتتبع الأداء مع مرور الوقت، والتحقيق في الانحرافات. يدعم جمع البيانات تحليل الأداء، بينما يعتمد الاستخدام الفعلي والعائد أيضا على المعدات والعملية والمواد وظروف التشغيل.
طرق جمع البيانات: بوابات OPC UA، SECS/GEM، وإنترنت الأشياء
تنقل عدة طرق قياسية البيانات من المعدات إلى الأنظمة، ومعظم عمليات النشر الحقيقية تجمعها:
- الاتصال المباشر بوحدة التحكم.تحتوي وحدات PLC وأجهزة الكمبيوتر الصناعية على أغنى البيانات، والبروتوكولات الحديثة المصممة للاتصالات الصناعية — حيث يعد OPC UA الأكثر اعتمادا — تعرضها لأنظمة أعلى مستوى في شكل منظم وموثق. هذا هو المسار المفضل لمعاملات العملية وسجلات الأحداث.
- SECS/GEM.في بيئات المعدات المجاورة لأشباه الموصلات، يحدد معيار SECS/GEM كيفية الإبلاغ عن الآلات للأحداث والبيانات والإنذارات للأنظمة المضيفة؛ حيثما يتوقع مضيف المصنع، يتجنب دعم المعدات للمعيار التكييف المخصص.
- واجهات بيانات قياسية ومنصات ويب.المعدات التي توفر واجهة بيانات قياسية موثقة — مثل خطوط تجهيز الأسلاك من Mijoint، التي تتصل بنظام MES أو بمنصة الويب المطورة ذاتيا — يمكن أن تغذي كل من أنظمة المصنع والمنصات الأخف وزنا، وهو أمر مفيد عندما يكون الطرح الكامل ل MES قادما.
- بوابات إنترنت الأشياء.بالنسبة للمعدات التي تفتقر إلى الاتصال الأصلي، يقوم جهاز البوابة بسد الفجوة: فهو يتحدث بروتوكول الجهاز من جهة والشبكة من الجانب الآخر، ويجمع عدة أجهزة في تدفق واحد للأعلى.
- مراقبة الفيديو.قناة مكملة: تتيح المراقبة عن بعد للمهندسين رؤية ما تقوله البيانات وما تفعله الآلة في نفس العرض، مما يقصر التشخيص بشكل كبير.
مبدأ الاختيار هو تفضيل ما تدعمه المعدات بشكل محلي. الجهاز الذي يحتوي على واجهة قياسية مدمجة يجمع البيانات بشكل أكثر موثوقية من الجهاز الذي تم تعديله عبر محول مثبت بالبراغي، لأن نموذج البيانات صمم في المصدر وليس بعكس الهندسة.
تخزين البيانات والهندسة المعمارية
البيانات المجمعة تحتاج إلى وجهة، وعادة ما تحتوي البنية على طبقات. غالبا ما تأتي قيم العمليات عالية التردد أولا في متاجر مؤرخة أو مخازن السلاسل الزمنية المحسنة للكتابة السريعة والاحتفاظ الطويل. سجلات الوحدة — الهوية، نتائج الفحص، بيانات التتبع — تنتمي إلى منصة MES أو الجودة، وتكون مرتبطة بمعرف الوحدة حتى يمكن استرجاع السجلات لكل منتج. تظهر العروض المجمعة — لوحات OEE (OEE)، اتجاهات العائدات، ملخصات الإنذارات — في الأعلى، تقدم لوحات المعلومات للمديرين وتقارير للعملاء.
قاعدتان عمليتان تحافظان على صحة البنية المعمارية. أولا،الحفاظ على هوية الوحدة من البداية إلى النهاية: البيانات التي تفقد ارتباطها بالمنتج تصبح إحصائيات، بينما تبقى البيانات التي تحافظ عليه دليلا.ثانيا، أتمتة تبادل البيانات: سواء أرسل الجهاز سجلات إلى النظام المركزي أو استرجاعها تلقائيا، يجب ألا يعتمد النقل على تصدير الملفات من قبل المشغلين. حدد متى يتم نقل السجلات وكيف يتم اكتشاف عمليات النقل الفاشلة وإعادة تجربتها، حتى تبقى بيانات الإنتاج متاحة ومكتملة.
قرارات التخزين لها أيضا بعد زمني. تحتاج بيانات العمليات والإنذار المستخدمة في تحليلات الصيانة إلى سجل كاف لتغطية التغيرات الموسمية ومزيج المنتجات؛ يجب الاحتفاظ بسجلات الجودة على مستوى الوحدة للفترة التي تحددها اتفاقيات عملائك؛ وغالبا ما يمكن تجميع وتلخيص بيانات لوحة المعلومات دون فقدان قيمة القرار. اتخاذ قرار الاحتفاظ المتعمد — بدلا من السماح للتخزين بالنمو حتى يصبح مشكلة تكلفة، أو إزالة السجلات التي يطلبها المدقق لاحقا — هو جزء من معاملة البيانات كأصل إنتاجي. مع زيادة الحجم، يجب أن تتوسع البنية بإضافة التخزين والحوسبة خلف نفس الواجهات، وليس بإعادة تصميم طبقة الجمع التي تستخدمها المعدات بالفعل.
تحويل البيانات إلى عمل: التحليلات والتطبيقات
الجمع يدفع تكاليفته فقط عندما تدفع البيانات الإجراءات. التطبيقات ذات القيمة الأعلى، حسب ترتيب النضج التقريبي:
- تحليل OEE ووقت التوقف.مقارنة وقت الإنتاج المخطط والفعلي، وترتيب أسباب التوقف حسب التكرار والمدة، تخبرك بالضبط أين تنتمي جهود التحسين — مستبدلا الجدل التقليدي حول "أين الخسائر" بالقياس.
- تحليلات العائد والعيوب.ربط نتائج الفحص بمعلمات العملية يكشف عن ترابطات: أي إعدادات الإزالة تسبق عيوب الموصل، وأي ملفات اللحام تسبق أعطال المفصل. هذا هو الطريق من مكافحة الحرائق إلى ضبط العمليات.
- التتبع والاحتواء السريع.عندما يتم اكتشاف عيب، تحدد سجلات الوحدة التلوين المتأثر بالدقائق — وهو الفرق بين الإجراء المستهدف والحجر الصحي الشامل.
- الصيانة التنبؤية. تدعم سجلات الإنذارات واتجاهات المعلمات مراقبة الحالة وتساعد الفرق على اكتشاف المشكلات المتكررة. مع سجل فشل كاف ومؤشرات موثقة، قد تدعم أيضا الصيانة التنبؤية، مما يسمح بالتخطيط لبعض التدخلات قبل حدوث الفشل.
- المراقبة والدعم عن بعد.مع إمكانية الوصول إلى بيانات الفيديو والحالة عن بعد، يمكن لموردي المعدات ومهندسي المصنع تشخيص المشاكل معا دون الحاجة لانتظار زيارة الموقع — وهي واحدة من الفوائد العملية للمراقبة عن بعد المدمجة في خطوط تجهيز الأسلاك في Mijoint.
كيفية تنفيذ جمع بيانات الآلة لحل النقاط العمياء التشغيلية
ينجح التنفيذ عندما يتم تقديمه ضد نقاط عمياء محددة بدلا من محاولة كمشروع واحد كبير:
- ابدأ من القرارات.ادرج الأسئلة التشغيلية التي لا يمكنك الإجابة عليها حاليا — محطة عنق الزجاجة الحقيقية، الفروق في العائد من التحول إلى الوردية، أهم أسباب التوقف — واجمع البيانات التي تتطلبها تلك القرارات أولا.
- قم بجرد ما تنتجه معداتك بالفعل.معظم الآلات الحديثة تسجل بالفعل أكثر بكثير مما تعرض. يؤسس الجهاز جهازا ما هي الواجهة التي يقدمها كل جهاز وما البيانات التي يحملها.
- أغلق الجزر أولا.المعدات التي لا تحتوي على واجهة قياسية هي حيث توجد نقاط عمياء؛ أعط الأولوية لتلك الاتصالات، باستخدام البوابات أو الواجهات الأصلية، قبل توسيع التحليلات.
- اجعل الرفع تلقائيا.قم بتكوين نقل البيانات المستمر الذي يبدأ به الجهاز بحيث يبقى جمع البيانات في نوبات العمل المزدحمة — فخطوات التصدير اليدوية هي المكان الذي تموت فيه مشاريع الجمع بهدوء.
- حافظ على هوية الوحدة طوال الوقت.عندما تدعم المعدات التعرف على كل وحدة — مثل الرموز التي تحمل علامات ليزر مع تخزين بيانات الفحص في MES — استخدمها، بحيث تبقى بياناتك دليلا وليس إحصائيات.
- قم ببناء لوحات المعلومات التي يستخدمها الناس فعليا.العداد النهائي — من البيانات المخزنة إلى شاشة يتحقق منها المشرف كل صباح — يحدد ما إذا كان الجمع سيغير سلوك.
لماذا تختار معدات Mijoint الجاهزة للبيانات
تقوم Mijoint ببناء جمع البيانات في معدات التجميع الآلي كتصميم قياسي. التجهيز خط الأسلاك الآلي MCIOوتجهيز خط سلك CDFP الآلياجمع بين سلسلة عمليات إعداد الأسلاك الكاملة ومراقبة الفيديو، والمراقبة عن بعد، وتتبع بيانات الإنتاج التلقائي، وواجهة بيانات قياسية لاتصال MES أو منصة الويب. الخط التجميع المرن B901يخزن نتائج فحص الرؤية CCD وقياسات مقاومة التلامس الثلاثي الأسلاك في نظام التحكم الكهربائي مقابل رموز الوحدات الموسومة بالليزر — وأداءه الهندسي، فوق 90٪ من الاستخدام وفوق 98٪ من العائلة، هو بالضبط نوع النتيجة التي تجعل البيانات المجمعة مرئية وقابلة للصيانة. الآلة لحام المقود الساخن عالية الطاقةيغلق حلقة لحام درجة الحرارة والضغط مع تغذية راجعة المستشعرات، مولدا بيانات العملية التي صمم نظام الجمع لجمعها.
إذا تجاوزت متطلبات معداتك أو بياناتك هذه التكوينات القياسية،تواصل مع فريقنالمناقشة خط آلي مخصص مع بنية البيانات التي تحتاجها عملياتك.
الخاتمة
جمع بيانات الآلات لمعدات الأتمتة هو الفرق بين امتلاك الآلات الآلية وفهمها. البيانات موجودة بالفعل داخل كل خط حديث — معلمات العمليات، سجلات الدورات، نتائج الفحص، الإنذارات، قابلية التتبع لكل وحدة. جمع البيانات تلقائيا عبر الواجهات القياسية، وتخزينه مقابل هوية الوحدة، والتصرف بناء عليه من خلال تحليل OEE، وتحليلات العوائد، والصيانة التنبؤية، يحول فترات التوقف غير المخطط لها إلى صيانة مدارة، والقرارات العمياء إلى قرارات محسوبة.
اختر معدات صممت لتقارير عن نفسها — مثل آلات مزودة بالمراقبة المدمجة، وقابلية التتبع، وواجهة بيانات قياسية — وسيصبح مشروع التجميع عبارة عن تكوين بدلا من البناء. إذا كنت تخطط لجلب جمع بيانات الآلة إلى خطوطك الآلية،تواصل مع فريق الهندسة في ميجوينتلطلب اقتراح معدات مخصصة، أو زيارةعن ميجوينتصفحة لتتعرف أكثر على معدات الأتمتة الجاهزة للبيانات في الشركة.